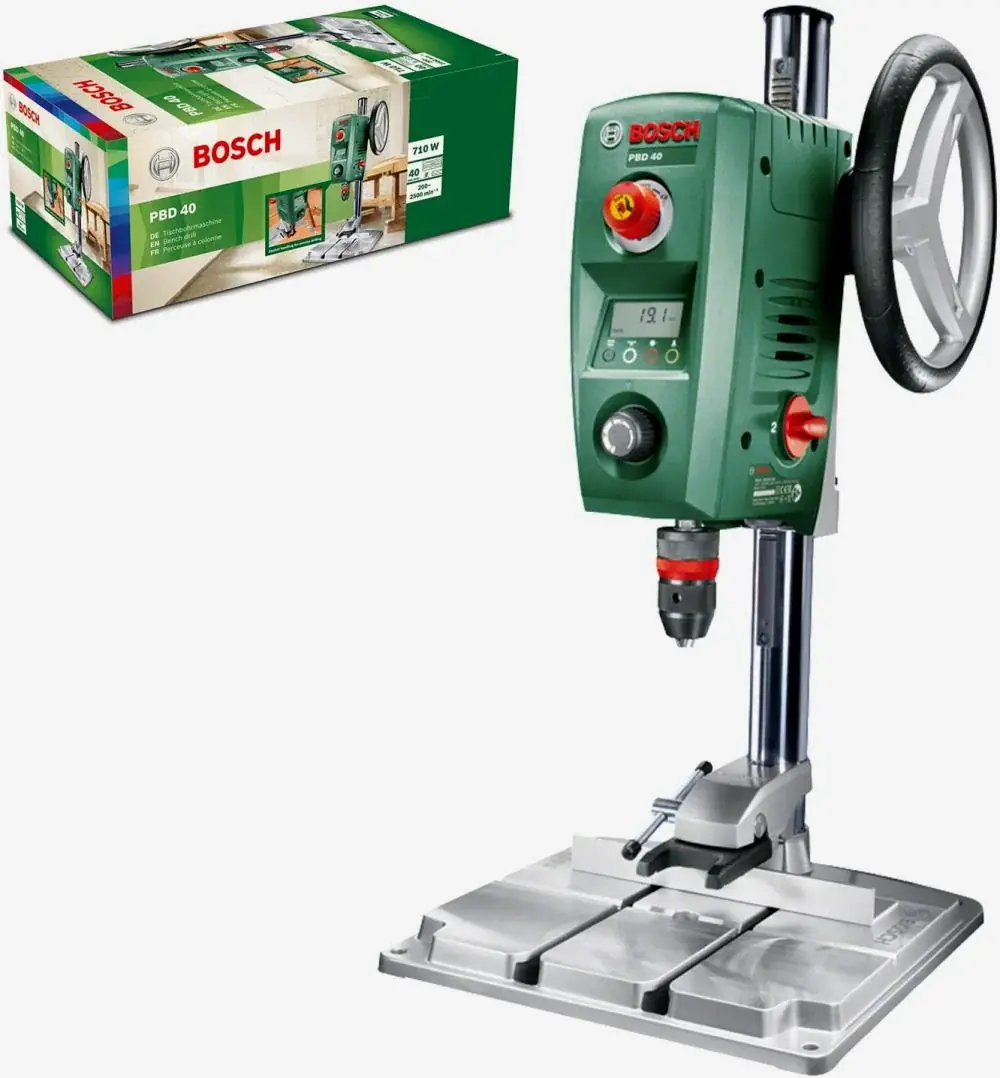
Die Ständerbohrmaschine, im Metallbau meist Säulenbohrmaschine genannt, unterscheidet sich von der Handbohrmaschine in zwei Punkten: Die Spindel steht rechtwinklig zum Tisch, und die Drehzahl lässt sich gezielt einstellen. Beides zusammen macht Bohrungen wiederholbar. Der Preis dafür ist eine Gefährdung, die es bei der Handmaschine so nicht gibt, weil das Werkstück hier nicht in der Hand liegt, sondern zwischen Bohrer und Tisch.

Warum muss das Werkstück festgespannt sein?
Weil ein Bohrer beim Durchbruch schlagartig hakt. In der letzten halben Umdrehung, wenn die Schneide nur noch einen dünnen Grat trägt, zieht sich der Bohrer in das Material und verkantet. Ein von Hand gehaltenes Blech reißt in diesem Moment herum und dreht sich mit der Spindeldrehzahl weiter. Bei 900 Umdrehungen pro Minute sind das 15 Umdrehungen in der Sekunde, und die Blechkante wirkt wie ein Sägeblatt. Verletzungen an Unterarm und Hand entstehen fast immer in dieser einen Sekunde.
Die Regelwerke der Unfallversicherer sind hier eindeutig: Werkstücke sind gegen Mitreißen zu sichern, kleine Teile gehören in den Maschinenschraubstock, und der Schraubstock selbst wird auf dem Bohrtisch verschraubt oder gegen einen Anschlag gesetzt. Ein Schraubstock, der lose auf dem Tisch steht, verlagert das Problem nur: Dann dreht sich eben der Schraubstock.
Keine Handschuhe an rotierenden Maschinen. Handschuhe sind an der Bohrmaschine keine Schutzausrüstung, sondern eine zusätzliche Gefahr. Der Stoff wickelt sich um Bohrer oder Spannfutter und zieht die Hand mit, ohne dass Sie loslassen können. Dasselbe gilt für weite Ärmel, Halsketten, Armbänder und offene lange Haare. Was Sie stattdessen brauchen: eine Schutzbrille gegen fliegende Späne, eine geschlossene Spanschutzhaube am Futter und den abgezogenen Bohrfutterschlüssel. Ein steckengebliebener Schlüssel wird beim Einschalten zum Geschoss.
Welche Drehzahl für welchen Bohrer?
Die Drehzahl ergibt sich nicht aus dem Gefühl, sondern aus der Schnittgeschwindigkeit. Sie beschreibt, wie schnell sich die äußerste Schneide des Bohrers durch das Material bewegt, und ist eine Werkstoffeigenschaft. Die Formel lautet: n gleich vc mal 1000, geteilt durch Pi mal d. Dabei ist vc die Schnittgeschwindigkeit in Metern pro Minute, d der Bohrerdurchmesser in Millimetern und n die Drehzahl in Umdrehungen pro Minute.
Für HSS-Spiralbohrer werden als Richtwerte genannt: unlegierter Baustahl 30 bis 50 Meter pro Minute, nichtrostender Stahl 20 bis 25, Gusseisen 15 bis 25, Aluminiumlegierungen 30 bis 50 und thermoplastische Kunststoffe 20 bis 40. Für Holz führen die Metalltabellen keine Werte, hier richtet man sich nach den Angaben des Bohrerherstellers. Die folgende Tabelle rechnet die Formel für gängige Durchmesser aus, mit 30 Metern pro Minute für Baustahl, 20 für nichtrostenden Stahl und 40 für Aluminium.
| Bohrerdurchmesser | Baustahl, etwa | Nichtrostender Stahl, etwa | Aluminium, etwa |
|---|---|---|---|
| 3 Millimeter | 3200 Umdrehungen pro Minute | 2100 | 4250 |
| 5 Millimeter | 1900 | 1270 | 2550 |
| 6 Millimeter | 1600 | 1060 | 2120 |
| 8 Millimeter | 1190 | 800 | 1590 |
| 10 Millimeter | 950 | 640 | 1270 |
| 12 Millimeter | 800 | 530 | 1060 |
| 16 Millimeter | 600 | 400 | 800 |
| 20 Millimeter | 480 | 320 | 640 |
Eine Ständerbohrmaschine mit Riemenstufen bietet meist 5 bis 16 feste Drehzahlen, die exakte Rechenzahl liegt fast nie dabei. Runden Sie in diesem Fall nach unten. Zu langsam kostet Zeit, zu schnell kostet den Bohrer: Die Schneide wird heiß, verliert ihre Härte, und die Spitze rundet sich ab. Erkennbar ist das an blauen Spänen und an einem Bohrer, der nach dem Anschleifen nicht mehr greift.
- Vorschub: Gleichmäßig drücken, nicht ruckartig. Kurze, brüchige Späne deuten auf zu wenig Vorschub hin, lange Wirrspäne auf zu viel.
- Kühlung: In Stahl mit Bohremulsion oder Schneidöl arbeiten, in Aluminium hilft Spiritus oder Petroleum gegen Aufschmieren. Gusseisen und Messing werden trocken gebohrt.
- Anbohren: Vor dem Bohren körnen. Ohne Körnerpunkt wandert die Bohrerspitze auf der Fläche und die Bohrung sitzt schief.
- Große Durchmesser: Ab etwa 10 Millimetern in Stahl vorbohren, üblicherweise mit einem Durchmesser in der Größenordnung der Querschneide des Enddurchmessers.
- Späne: Niemals mit der Hand entfernen. Spänehaken oder Pinsel verwenden, und erst nach dem Stillstand der Spindel.
- Bohrertyp: HSS-Bohrer sind der Standard, HSS-Co mit Kobaltanteil ist für nichtrostenden Stahl besser geeignet, weil er höhere Temperaturen erträgt.
Welche Bauteile bestimmen die Genauigkeit?
Vier Angaben im Datenblatt sagen mehr über die Maschine aus als die Motorleistung in Watt.
Der Bohrtiefenanschlag begrenzt den Weg der Pinole. Er wird auf ein Maß eingestellt und danach bei jedem Loch eingehalten, unabhängig davon, wie kräftig Sie am Hebel ziehen. Ohne diesen Anschlag lassen sich Sacklöcher für Gewinde oder Dübel nicht reproduzierbar fertigen. Achten Sie auf eine Skala und eine Kontermutter, die sich nicht von selbst verstellt.
Die Höhenverstellung des Bohrtisches ist der Unterschied zwischen einer Maschine, mit der Sie arbeiten, und einer, an der Sie sich ärgern. Tische mit Zahnstange und Kurbel lassen sich unter Last verstellen, Tische mit reiner Klemmung müssen Sie mit einer Hand halten und mit der anderen festziehen. Prüfen Sie zusätzlich, ob sich der Tisch schwenken lässt, denn für Schräglöcher ist das die einfachste Lösung.
Die Ausladung ist der Abstand von der Spindelmitte zur Säule. Sie bestimmt, wie weit von der Kante entfernt Sie in eine Platte bohren können. Bei 125 Millimetern Ausladung erreichen Sie die Mitte einer 250 Millimeter breiten Platte, mehr nicht. Diese Zahl wird beim Kauf regelmäßig übersehen und später schmerzlich vermisst.
Die Rundlaufgenauigkeit beschreibt, wie stark ein eingespannter Prüfdorn beim Drehen seitlich ausschlägt. Gemessen wird mit einer Messuhr, angegeben wird der Wert in Hundertstelmillimetern. Herstellerangaben schwanken je nach Maschinenklasse erheblich, und viele Anbieter machen gar keine Angabe. Wenn Ihnen Passgenauigkeit wichtig ist, fragen Sie den Wert vor dem Kauf ab, statt ihn zu schätzen. Ein sichtbar eiernder Bohrer erzeugt ein Loch, das größer ist als der Bohrer.
MerkeLegen Sie unter dünne Werkstücke immer ein Opferbrett aus Holz oder Kunststoff. Es stützt das Material beim Durchbruch, verhindert Grat auf der Unterseite und schützt den Bohrtisch vor Bohrspuren. Bei Blech ist das Opferbrett zusätzlich der Grund, warum der Bohrer nicht schlägt: Er tritt in Holz aus statt in Luft.
So arbeiten Sie eine Bohrung sauber ab
- Maschine prüfen. Netzstecker gezogen, Spanschutzhaube vorhanden, Bohrfutter fest, Bohrfutterschlüssel abgezogen und abgelegt.
- Bohrer wählen. Durchmesser und Werkstoff bestimmen, HSS oder HSS-Co, Schneiden auf Beschädigung sichten.
- Drehzahl einstellen. Wert aus der Formel oder der Tabelle ablesen und die nächstniedrigere Riemenstufe wählen. Riemenwechsel nur bei gezogenem Stecker.
- Werkstück spannen. In den Maschinenschraubstock einlegen, plan auf die Backen aufsetzen, Schraubstock auf dem Tisch verschrauben oder gegen einen Anschlag legen.
- Anreißen und körnen. Bohrmitte anreißen und mit dem Körner vertiefen. Bei Blech genügt ein leichter Schlag, sonst wölbt sich das Material.
- Tischhöhe setzen. Tisch so weit anheben, dass der Bohrer knapp über dem Werkstück steht. Kurzer Pinolenweg bedeutet weniger Spiel.
- Tiefenanschlag einstellen. Bohrer bis zur gewünschten Tiefe absenken, Anschlag setzen und kontern. Bei Durchgangsbohrungen so einstellen, dass der Bohrer das Opferbrett nur anritzt.
- Bohren und kühlen. Gleichmäßig vorschieben, bei tiefen Löchern die Pinole zwischendurch zurückziehen, damit die Späne aus der Nut kommen.
- Entgraten. Erst nach Stillstand der Spindel Späne entfernen und die Bohrung mit Kegelsenker oder Schaber entgraten.
Was kann die Maschine nicht?
Sie ersetzt keine Fräse. Seitliche Kräfte auf den Bohrer belasten die Pinolenlagerung, für die sie nicht ausgelegt ist, deshalb gehören Fräser nicht in ein Bohrfutter. Sie ersetzt auch keine Handmaschine im Haus: Alles, was in einer Wand steckt, muss vor Ort gebohrt werden, und dort entscheidet der Untergrund über Bohrer und Befestigung, wie im Beitrag über den richtigen Dübel für die jeweilige Wand beschrieben.
Für die Werkstatt gilt dieselbe Logik wie bei anderem Grundwerkzeug: Wenige, gut passende Teile schlagen große Sets. Ein Maschinenschraubstock mit 100 Millimetern Backenbreite, ein Satz HSS-Bohrer von 1 bis 13 Millimetern in Halbmillimeterschritten und ein Kegelsenker decken den Alltag ab. Ergänzend brauchen Sie Handwerkzeug zum Halten und Lösen, wie es die Beiträge über den Knarrenkasten und das Zangenset beschreiben. Prüfen Sie vor dem Kauf der Maschine, ob der Spannbereich des Bohrfutters zu Ihren Bohrern passt: Ein Futter mit 1,5 bis 13 Millimetern nimmt keinen 16-Millimeter-Bohrer auf, dafür brauchen Sie eine Aufnahme mit Morsekegel.